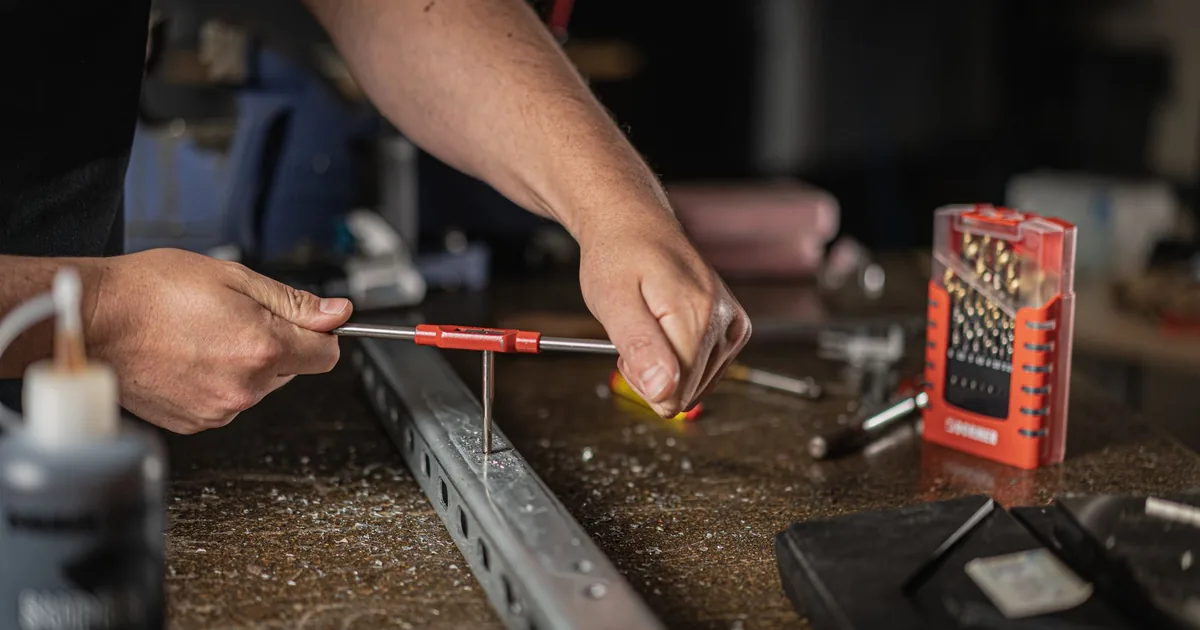
Większość ludzi wyrzuca element, w którym urwał się gwintownik. Szkoda, bo w dziewięciu przypadkach na dziesięć da się go wyjąć w czterdzieści minut wykrętakiem za 90 zł, a w kolejnych pięciu procentach uratować sam gwint wkładką naprawczą. Wyrzucenie żeliwnego korpusu, aluminiowej pokrywy albo płaskownika z konstrukcji kosztuje zwykle wielokrotnie więcej niż komplet narzędzi ratunkowych, który leży w szufladzie na taką właśnie okazję.
Gwintowanie otworów ma jedną cechę, która odróżnia je od wiercenia: kiedy coś pójdzie źle, w materiale zostaje kawałek hartowanej stali twardszej od każdego wiertła, jakie masz pod ręką. Ten tekst jest o tym, co zrobić wtedy, gdy sprawa już się posypała, i o kilku rzeczach, które trzeba zrobić wcześniej, żeby prawdopodobieństwo takiego finału spadło. Podstawy samej techniki, narzynki i gwintowanie rur rozłożyłem osobno, w poradniku o tym, jak zrobić gwint krok po kroku.
Komplet wykrętaków to wydatek 60-150 zł, wkładki naprawcze do jednego rozmiaru gwintu 100-180 zł, a operacja wyciągania urwanego narzędzia zajmuje od dwudziestu minut do dwóch godzin, zależnie od tego, jak głęboko siedzi. Poziom trudności jest średni, o ile nie próbujesz rozwiercać stali HSS zwykłym wiertłem.
Spis treści:
- Dlaczego gwintownik pęka akurat w tym momencie?
- Jaki otwór pod gwint, żeby narzędzie miało szansę?
- Jak wyjąć złamany gwintownik z otworu?
- Co zrobić z zerwanym gwintem?
- Jak zrobić gwint w cienkiej blasze?
- Dlaczego gwint w aluminium wyrywa się najczęściej?
- Czy skos gwintownika da się jeszcze uratować?
- Jakie błędy najczęściej kończą się złamaniem?
- Najczęstsze pytania o ratowanie gwintu
Dlaczego gwintownik pęka akurat w tym momencie?
Gwintownik to narzędzie o niewdzięcznej geometrii: skrawa całym obwodem naraz, a moment przenosi cienkim trzonkiem. Przy M6 ten trzonek ma około 4,9 mm średnicy, przy M8 około 6,2 mm, i to jest najsłabszy przekrój w całym układzie. Wystarczy, żeby opory skrawania wzrosły dwukrotnie ponad normę, a narzędzie skręci się i pęknie, zwykle na granicy części roboczej i chwytu.
Opory rosną z trzech powodów i wszystkie trzy są do przewidzenia. Pierwszy to za mały otwór wstępny, czyli sytuacja, w której narzędzie ma zebrać więcej materiału, niż przewiduje zarys. Drugi to zablokowany wiór, który zamiast wyjść rowkiem, zwija się w twardą szpulę i zakleszcza ostrze. Trzeci to skos: gwintownik wprowadzony pod kątem tnie jedną stroną głębiej niż drugą, a naprężenia rosną z każdym obrotem.
Do tego dochodzi czynnik, którego nie widać: rodzaj materiału. Stal kwasoodporna A4 utwardza się pod wpływem zgniotu, więc każde szarpnięcie i każde zatrzymanie narzędzia w otworze podnosi twardość w miejscu skrawania. Aluminium działa odwrotnie, ale równie podstępnie – zakleja rowki wiórowe miękkim, plastycznym materiałem, aż narzędzie przestaje mieć czym odprowadzać wiór.
Jaki otwór pod gwint, żeby narzędzie miało szansę?
Średnica wiertła pod gwint metryczny zwykły wynika z prostego działania: średnica nominalna gwintu minus skok. Dla M8 o skoku 1,25 mm daje to 6,75 mm, więc w praktyce bierze się wiertło 6,8 mm. Dla M6 o skoku 1,0 mm wychodzi 5,0 mm, dla M10 o skoku 1,5 mm – 8,5 mm, dla M12 o skoku 1,75 mm – 10,2 mm.
Otwór wywiercony wiertłem o średnicy nominalnej gwintu, czyli 8,0 mm pod M8, jest błędem, po którym gwintownik wpada do środka i nie nacina niczego. Otwór o milimetr za mały to błąd w drugą stronę: narzędzie zbiera 40 procent materiału więcej, niż przewiduje jego geometria, i pęka przy trzecim, czwartym obrocie. Pełną tabelę średnic od M3 do M20 razem z przeglądem tego, jakie są rodzaje wierteł i który z nich nadaje się pod gwint, zebrałem w osobnym materiale.
Dwa odstępstwa od tabeli trzeba znać na pamięć. W stali nierdzewnej i kwasoodpornej średnicę wiertła zwiększa się o 0,1 mm, czyli pod M8 wierci się 6,9 mm zamiast 6,8 mm – materiał utwardza się i spęcznieje w kierunku osi. W aluminium i w miękkich stopach robi się odwrotnie, schodzi o 0,05-0,1 mm, bo materiał wypływa i gwint wychodzi luźniejszy, niż powinien.
Ostatnia rzecz przed pierwszym obrotem: fazowanie. Pogłębiacz stożkowy 90 stopni albo po prostu wiertło o 2 mm większe, wprowadzone na chwilę w krawędź otworu, zdejmuje 0,8-1,0 mm fazki. Bez niej gwintownik zrywa pierwszy zwój i zaczyna pracę od uszkodzonej krawędzi.
Jak wyjąć złamany gwintownik z otworu?
Podstawowy problem jest materiałowy: gwintownik ze stali HSS ma twardość rzędu 62-64 HRC, a zwykłe wiertło do metalu 60-63 HRC. Wiertłem HSS nie zrobisz w nim otworu, nawet kobaltowym, bo różnica twardości jest zbyt mała. Stąd wszystkie metody sprowadzają się do trzech pomysłów: wykręcić, rozkruszyć albo rozpuścić.
| Metoda | Kiedy stosować | Koszt | Ryzyko |
|---|---|---|---|
| Wykrętak grzebieniowy | gwintownik cały, rowki drożne, dostęp od góry | 60-120 zł za komplet | niskie, przy szarpaniu łamią się druty |
| Rozbicie punktakiem z węglika | gwintownik siedzi płytko, element wytrzyma uderzenia | 30-60 zł za punktak | odpryski, ryzyko rozbicia gwintu |
| Rozwiercenie wiertłem VHM | dostęp do wiertarki kolumnowej, element w imadle | 60-200 zł za wiertło | zniszczenie gwintu, potrzebna wkładka |
| Trawienie chemiczne | element z aluminium lub nierdzewki, brak pośpiechu | 20-50 zł za odczynnik | od 12 h do doby, wymaga BHP |
Wykrętak grzebieniowy to zestaw hartowanych drutów wsuwanych w puste rowki wiórowe urwanego narzędzia. Po wsunięciu zakłada się na nie tuleję i pokrętło, a potem kręci w lewo, powoli, z penetratorem wpuszczonym do otworu. Kluczowa jest cierpliwość: druty łamią się, gdy szarpiesz, a nie wtedy, gdy ciągniesz równo.
Rozbijanie punktakiem z węglika spiekanego wykorzystuje kruchość hartowanej stali. Uderza się precyzyjnie w rowki wiórowe, pod kątem, aż narzędzie pęknie na drobiny, które wyciąga się magnesem albo wydmuchuje sprężonym powietrzem. Metoda działa najlepiej wtedy, gdy urwany kawałek jest krótki. Okulary są tu obowiązkowe, bo odpryski hartowanej stali lecą jak z procy.
Trawienie chemiczne jest jedyną metodą, która nie narusza materiału wokół. Element zanurza się w roztworze ałunu glinowo-potasowego albo w rozcieńczonym kwasie azotowym: odczynnik atakuje stal narzędziową, nie ruszając aluminium ani stali kwasoodpornej. Trwa od kilkunastu godzin do doby i wymaga wentylacji oraz odzieży ochronnej, ale przy drogim korpusie silnika bywa jedynym rozsądnym wyjściem.
Co zrobić z zerwanym gwintem?
Zerwany gwint poznajesz po tym, że śruba wkręca się na dwa, trzy obroty, a potem przeskakuje, albo wchodzi do końca bez żadnego oporu. Przyczyną jest najczęściej otwór rozwiercony za dużym wiertłem, gwintownik prowadzony pod skosem albo przekroczony moment dokręcania przy montażu.
| Rozwiązanie | Na czym polega | Efekt | Koszt |
|---|---|---|---|
| Przegwintowanie na większy rozmiar | rozwiercenie i nacięcie gwintu M8 zamiast M6 | inna śruba, zmiana w całym połączeniu | cena gwintownika, 20-60 zł |
| Wkładka sprężynowa Helicoil | gwint naprawczy plus spirala z drutu nierdzewnego | oryginalny rozmiar gwintu, wyższa wytrzymałość | 100-180 zł za komplet na jeden rozmiar |
| Tulejka gwintowana Ensat | wkręcana tuleja samogwintująca z kołnierzem | oryginalny rozmiar, mocne osadzenie w aluminium | 8-25 zł za sztukę plus narzędzie |
| Nakrętka nitowana | gwint w osobnym elemencie zaciśniętym w otworze | rozwiązanie dla cienkich ścianek | nitownica 120-400 zł |
Helicoil sprawdza się najlepiej w aluminium i w żeliwie, bo spirala ze stali nierdzewnej rozkłada nacisk na większej liczbie zwojów niż gwint nacięty bezpośrednio w miękkim materiale. Połączenie po naprawie bywa mocniejsze od pierwotnego, co przy głowicach silników i przy korpusach przekładni ma realne znaczenie. Komplet zawiera gwintownik naprawczy w niestandardowym wymiarze, narzędzie do wkręcania i kilkanaście wkładek.
Przegwintowanie na większy rozmiar zostawiam jako ostatnie wyjście, bo pociąga za sobą zmianę śruby, czasem także otworu w elemencie łączonym. W konstrukcjach stalowych bywa to jednak najprostsze rozwiązanie: rozwiercasz 8,5 mm, nacinasz M10 i temat zamknięty na lata, o ile grubość ścianki na to pozwala.
Jak zrobić gwint w cienkiej blasze?
Gwint trzyma dzięki liczbie zwojów w kontakcie ze śrubą, a nie dzięki samej średnicy. Przyjmuje się, że pełne obciążenie połączenia wymaga zaangażowania co najmniej trzech zwojów, czyli przy M8 o skoku 1,25 mm potrzeba minimum 4 mm materiału. Blacha 2 mm daje niecałe dwa zwoje i takie połączenie wyrwie się przy pierwszym porządnym dokręceniu.
Pierwsze wyjście to nakrętka nitowana, popularnie zwana nitonakrętką. Wciska się ją w otwór fi 11 mm przy M8 i zaciska nitownicą, która rozwalcowuje tuleję od spodu. Gwint powstaje wtedy w osobnym elemencie o odpowiedniej długości, a nie w blasze. Nitownica ręczna kosztuje 120-400 zł i zwraca się przy pierwszej barierce albo obudowie.
Drugie wyjście to gwint wytłaczany, czyli gwintownik bezwiórowy. Zamiast skrawać materiał, wygniata go w formę zwoju, przez co ścianka pogrubia się wokół otworu i powstaje kołnierz. Sprawdza się w blachach od 1 do 3 mm w stali miękkiej i w aluminium, wymaga za to innego otworu wstępnego, zwykle o 0,2-0,3 mm większego niż przy gwintowaniu klasycznym, i obfitego smarowania.
Trzecie wyjście, najprostsze przy pojedynczej sztuce: nakrętka zgrzewana albo przykręcona od drugiej strony razem z podkładką rozkładającą nacisk. Rozwiązanie mało eleganckie, ale w konstrukcjach ukrytych działa bez zarzutu i nie wymaga żadnego dodatkowego narzędzia.
Dlaczego gwint w aluminium wyrywa się najczęściej?
Aluminium ma wytrzymałość na rozciąganie rzędu 90-310 MPa, zależnie od stopu, przy 400-600 MPa dla zwykłej stali konstrukcyjnej. Ten sam gwint M8 przenosi tam więc kilkakrotnie mniejsze obciążenie, a moment dokręcania musi być odpowiednio niższy: około 15-18 Nm zamiast 25 Nm dla stali. Klucz dynamometryczny przestaje być tu fanaberią.
Druga specyfika to zakleszczanie się narzędzia. Aluminium jest plastyczne i zamiast łamać wiór, przywiera do stali gwintownika, zalepiając rowki. Po kilku obrotach narzędzie kręci się w gęstej papce z własnego urobku, opory skaczą i wtedy najczęściej pęka. Denaturat, nafta albo alkohol izopropylowy rozwiązują problem lepiej niż jakikolwiek olej, bo zmniejszają przywieranie zamiast tylko chłodzić.
Trzecia rzecz dotyczy montażu: aluminium pełznie pod stałym obciążeniem, więc połączenie skręcone rok temu może być dziś luźne, mimo że nikt go nie ruszał. W miejscach narażonych na drgania albo na cykliczne dokręcanie od razu zakładam tulejkę Ensat albo wkładkę sprężynową, zamiast nacinać gwint bezpośrednio w stopie i liczyć na najlepsze.
Czy skos gwintownika da się jeszcze uratować?
Skos wyłapuje się w pierwszych dwóch obrotach albo wcale. Po przyłożeniu narzędzia i wykonaniu dwóch obrotów przystawiam kątownik ślusarski do trzonka z dwóch stron, pod kątem 90 stopni do siebie, i patrzę pod światło. Prześwit na tym etapie koryguje się naciskiem dłoni. Prześwit po pięciu obrotach oznacza, że gwint jest już skośny i korekta tylko zerwie narzędzie.
Ratunkiem przy lekkim skosie, poniżej jednego stopnia, bywa przejście gwintownikiem wykańczającym z dużą ilością pasty i bardzo krótkimi ruchami. Zbiera on naddatek po stronie, która pracowała płycej, i wyrównuje zarys. Przy większym odchyleniu jedynym wyjściem jest rozwiercenie i wkładka naprawcza w oryginalnym rozmiarze.
Zapobiega się temu dwoma prostymi rzeczami. Pokrętło poprzeczne dwuręczne rozkłada moment po obu stronach osi, w przeciwieństwie do klucza nastawnego, który ciągnie tylko z jednej strony i wygina narzędzie. Tulejka prowadząca, czyli kawałek pręta z otworem o średnicy trzonka, przyciśnięta ściskiem do materiału, narzuca kąt prosty mechanicznie i eliminuje temat w całości.
Jakie błędy najczęściej kończą się złamaniem?
- Brak ruchu powrotnego – obowiązuje zasada: 3/4 obrotu w prawo, pół obrotu w lewo, aż usłyszysz kliknięcie łamanego wióra. Pominięcie tego w otworze ślepym kończy się urwaniem końcówki na dnie.
- Gwintownik ręczny w wiertarce – narzędzia ręczne mają proste rowki i nakrój na 3-5 zwojów, nie znoszą pracy ciągłej. W maszynie pracuje wyłącznie gwintownik maszynowy, w sztywnym mocowaniu.
- Klucz nastawny zamiast pokrętła – siła po jednej stronie osi wygina trzonek i po kilku obrotach narzędzie pęka nad częścią roboczą.
- Praca na sucho w kwasówce – temperatura na stykach przekracza 300 stopni, wióry zgrzewają się z ostrzem i opory rosną skokowo.
- Przedłużka na pokrętle – dokładanie dźwigni przy wyczuwalnym oporze to gwarantowane pęknięcie. Opór oznacza wycofanie, oczyszczenie i świeżą pastę.
- Gwintowniki ze stali węglowej – najtańsze komplety za 30 zł pękają w stali konstrukcyjnej jak szkło. Minimum to HSS, do nierdzewki HSS-E z kobaltem.
Sam kiedyś urwałem jedynkę M10 w płaskowniku 12 mm, bo dołożyłem rurkę na pokrętło zamiast wyjąć narzędzie i wydmuchać wióry. Wyciąganie zajęło mi trzy godziny i skończyło się wkładką naprawczą, a cała operacja zajęłaby dwie minuty, gdybym wycofał gwintownik wtedy, kiedy pierwszy raz poczułem opór. Dobór samego narzędzia do materiału opisałem przy okazji wierteł kobaltowych do metalu, bo gwintowniki HSS-E robi się z tego samego stopu z domieszką kobaltu.
Osobny rozdział to otwory ślepe, w których wszystkie powyższe błędy kosztują dwa razy więcej, bo wiór nie ma dokąd uciec. Głębokość wiercenia, gwintowniki ze skrętną helisą i czyszczenie dna rozpisałem w tekście o gwintowaniu otworów nieprzelotowych.
Najczęstsze pytania o ratowanie gwintu
Czy złamany gwintownik da się rozwiercić zwykłym wiertłem?
Nie. Gwintownik ma twardość 62-64 HRC, czyli praktycznie tyle samo co wiertło HSS, więc wiertło tylko się stępi. Rozwiercenie wymaga wiertła pełnowęglikowego VHM w cenie 60-200 zł i wiertarki kolumnowej o obrotach od 2500 na minutę, bo przy pracy z ręki wiertło węglikowe pęka od bocznego nacisku.
Ile kosztuje wykrętak do gwintowników?
Komplet grzebieniowy obejmujący rozmiary od M3 do M12 kosztuje 60-150 zł. Pojedynczy wykrętak na jeden rozmiar to wydatek 25-50 zł. To narzędzie kupuje się zawczasu, bo w momencie, gdy jest potrzebne, sklep zwykle jest już zamknięty, a robota stoi.
Czy wkładka Helicoil jest słabsza od zwykłego gwintu?
W miękkich materiałach jest mocniejsza. Spirala ze stali nierdzewnej rozkłada nacisk na większej powierzchni styku niż gwint nacięty bezpośrednio w aluminium czy w żeliwie, dlatego producenci silników stosują takie wkładki fabrycznie w newralgicznych miejscach. W litej stali różnica jest znikoma i wynika głównie z jakości montażu.
Co zrobić, gdy śruba przeskakuje w gwincie po dokręceniu?
Sprawdź najpierw skok gwintu na samej śrubie, bo częstą przyczyną jest wkręcanie śruby drobnozwojnej M10x1,25 w gwint zwykły M10x1,5. Jeśli skok się zgadza, gwint jest zerwany i trzeba go odtworzyć: wkładką naprawczą w oryginalnym rozmiarze albo przegwintowaniem na wymiar większy. Dokręcanie na siłę tylko pogłębia uszkodzenie.
Czy da się gwintować bez pokrętła, wkrętarką akumulatorową?
Tylko gwintownikami maszynowymi kombinowanymi z chwytem sześciokątnym 1/4 cala, w cienkiej blasze ze stali miękkiej albo z aluminium, przy obrotach 100-200 na minutę i włączonym sprzęgle przeciążeniowym. W grubym materiale i w otworach ślepych to prosta droga do urwania narzędzia, bo wkrętarka nie przekaże ci informacji o rosnącym oporze.
Czym rozpuścić urwany gwintownik w aluminiowym korpusie?
Nasyconym roztworem ałunu glinowo-potasowego albo rozcieńczonym kwasem azotowym. Oba odczynniki atakują stal narzędziową, nie naruszając aluminium ani stali kwasoodpornej. Trawienie trwa od kilkunastu godzin do doby i wymaga wentylacji, rękawic odpornych chemicznie oraz okularów, bo opary są agresywne.
Powiązane artykuły