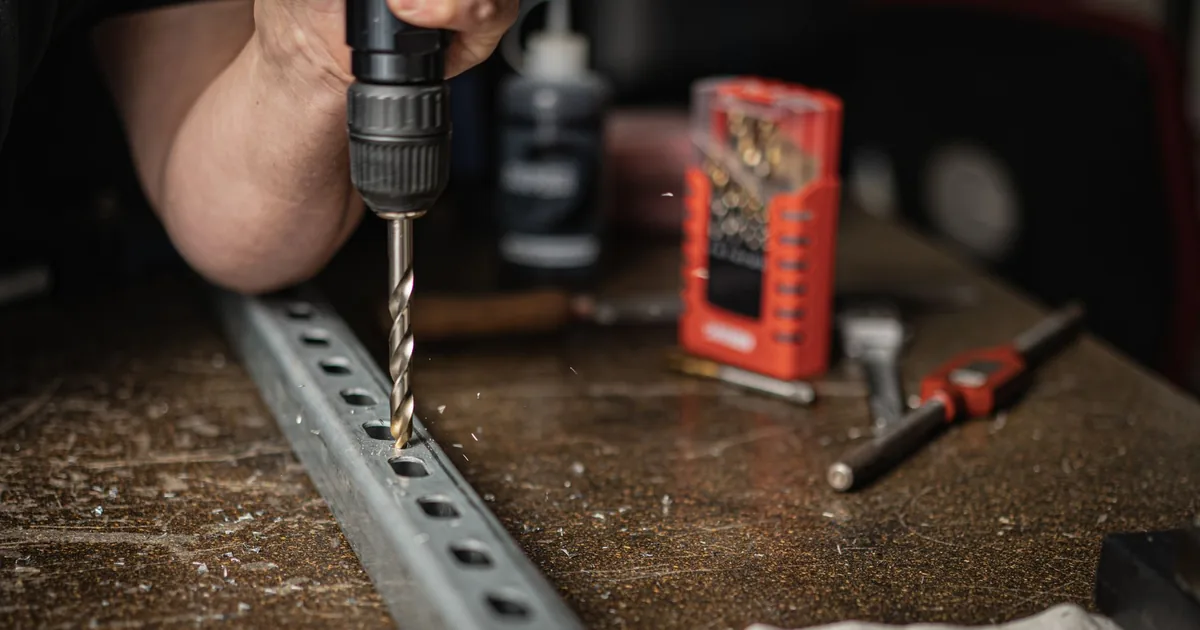
Osiemset stopni Celsjusza – tyle wytrzymuje krawędź tnąca wiertła kobaltowego, zanim zacznie tracić twardość. Zwykłe HSS odpuszcza się już przy 550-600 stopniach, a w otworze w kwasówce taką temperaturę osiągasz w trzy sekundy przy źle dobranych obrotach. Cała różnica między wiertłem za trzy złote a wiertłem za dwadzieścia siedzi w tych dwustu stopniach zapasu i w tym, co dzieje się z ostrzem, kiedy je przekroczysz.
Wiertła kobaltowe do metalu to stal szybkotnąca z domieszką 5 albo 8 procent kobaltu, oznaczana w katalogach jako HSS-Co lub HSS-E. Kupuje się je nie dlatego, że są droższe i lepsze, tylko dlatego, że nierdzewka, żeliwo sferoidalne i stal utwardzana zjadają zwykłe wiertła w tempie, którego nie da się nadrobić dokupywaniem kolejnych kompletów. Poniżej rozkładam różnicę między Co5 a Co8, obroty pod konkretne materiały, sposób ostrzenia i ceny stanu na 2026 rok.
Sensowny start to jedno wiertło fi 6 mm za 12-24 zł albo komplet 19 sztuk w przedziale 320-390 zł. Wywiercenie otworu fi 8 mm w blasze nierdzewnej 3 mm zajmuje przy właściwych obrotach niecałą minutę, a przy niewłaściwych nie zajmuje wcale, bo wiertło robi się okrągłe.
Spis treści:
- Co daje kobalt w wiertle i kiedy naprawdę się opłaca?
- HSS-Co5 czy HSS-Co8 – która wersja do czego?
- Jak odróżnić wiertło kobaltowe od tytanowanego na półce?
- Kąt wierzchołkowy 118 czy 135 stopni przy kobalcie?
- Jakie obroty i posuw ustawić pod wiertło kobaltowe?
- Czym chłodzić wiertło kobaltowe i kiedy nie chłodzić wcale?
- Dlaczego wiertło kobaltowe pęka częściej niż zwykłe HSS?
- Czy wiertła kobaltowe da się ostrzyć samodzielnie?
- Ile kosztuje sensowny zestaw wierteł kobaltowych?
- Najczęstsze pytania o wiertła kobaltowe
Co daje kobalt w wiertle i kiedy naprawdę się opłaca?
Kobalt nie jest powłoką, tylko składnikiem stopu w całej objętości narzędzia. Podnosi odporność cieplną stali szybkotnącej mniej więcej z 550-600 stopni Celsjusza do ponad 800, a to przekłada się wprost na możliwość utrzymania krawędzi tnącej przy materiałach, które utwardzają się pod wpływem zgniotu. Klasycznym przykładem jest stal kwasoodporna A4: im dłużej ślizgasz się po niej tępym ostrzem, tym twardsza się robi w miejscu skrawania.
Opłacalność jest prosta do policzenia. Wiertło HSS-G fi 6 mm kosztuje 4,50-9 zł i w stali czarnej S235 zrobi kilkadziesiąt otworów bez problemu. To samo wiertło w nierdzewce 304 pada zwykle po pierwszym albo drugim otworze. Kobaltowe za 12-24 zł wytrzyma tam kilkanaście otworów, więc koszt na otwór spada mniej więcej pięciokrotnie, mimo że cena zakupu jest trzykrotnie wyższa.
Odwrotnie wygląda to w drewnie, w tworzywach i w cienkiej blasze ocynkowanej. Tam kobalt nie daje nic poza wyższą ceną i większą podatnością na złamanie, bo stop jest twardszy, ale bardziej kruchy od zwykłego HSS. Do prostych robót w stali czarnej i do przewiercania profili ogrodzeniowych szkoda pieniędzy, a szerszy przegląd typów i oznaczeń znajdziesz w materiale o tym, jakie wiertło do metalu wybrać do konkretnej roboty.
HSS-Co5 czy HSS-Co8 – która wersja do czego?
Pod skrótem HSS-Co kryją się dwa różne stopy i różnica jest większa, niż sugeruje ta jedna cyfra. HSS-Co5 to stal M35 z 5 procentami kobaltu, HSS-Co8 to M42 z 8 procentami. Ten drugi jest twardszy, znosi wyższą temperaturę i skrawa stal hartowaną do około 45 HRC, ale za cenę wyraźnie większej kruchości.
| Oznaczenie | Stop | Kolor i wygląd | Do czego | Cena fi 6 mm |
|---|---|---|---|---|
| HSS-R (walcowane) | HSS | czarne, matowe | stal czarna, drewno, tworzywa | 1,50-3,50 zł |
| HSS-G (szlifowane) | HSS | srebrne, jasne | stal konstrukcyjna, żeliwo, mosiądz | 4,50-9 zł |
| HSS-Co5 / HSS-E | M35 | matowe, brązowozłote | nierdzewka A2 i A4, żeliwo sferoidalne | 12-24 zł |
| HSS-Co8 | M42 | matowe, ciemniejsze | stal utwardzana do 45 HRC, stopy żaroodporne | 22-45 zł |
| HSS-TiN | HSS z powłoką | jaskrawozłote, błyszczące | seryjne wiercenie w stali czarnej | 8-18 zł |
W praktyce warsztatowej Co5 obsługuje jakieś 90 procent robót, przy których kobalt ma sens: balustrady z A2, blachy kwasoodporne, korpusy żeliwne, śruby do rozwiercenia. Co8 kupuję punktowo, w pojedynczych średnicach, do konkretnych zleceń ze stalą po obróbce cieplnej. Kompletu M42 na całą szufladę nie ma sensu robić, bo przy wierceniu z ręki wkrętarką te wiertła pękają, zamiast się wyginać.
Jak odróżnić wiertło kobaltowe od tytanowanego na półce?
Największa pułapka na regale to kolor. Wiertła kobaltowe mają matowy, brązowozłoty odcień pochodzący od samego stopu, a wiertła powlekane azotkiem tytanu są jaskrawozłote i błyszczące jak biżuteria. Klienci biorą te drugie w przekonaniu, że złoty znaczy mocniejszy, i wracają po dwóch otworach w kwasówce.
Powłoka TiN ma grubość 2-4 mikrometrów i podnosi twardość powierzchniową do około 2300 HV, co realnie wydłuża pracę w stali czarnej nawet o 200-300 procent. Problem w tym, że pod powłoką siedzi zwykłe HSS o odporności cieplnej 550-600 stopni, a warstwa tytanu na czubku znika przy pierwszym ostrzeniu na szlifierce. Kobalt takiego problemu nie ma, bo jest w całym przekroju narzędzia.
Pewność daje wyłącznie opis na chwycie albo na opakowaniu. Szukaj oznaczeń HSS-Co, HSS-Co5, HSS-Co8 albo HSS-E, często razem z normą DIN 338 i klasą dokładności h7. Sam skrót HSS bez litery, nawet przy złotym kolorze, oznacza narzędzie o dwieście stopni gorszej odporności cieplnej.
Kąt wierzchołkowy 118 czy 135 stopni przy kobalcie?
Dobre wiertła kobaltowe są niemal wyłącznie szlifowane pod 135 stopni z podszlifowaniem ścina, czyli w wersji split-point wg DIN 1412 typ C. Ma to konkretne uzasadnienie: płaski czubek rozkłada obciążenie termiczne na dłuższej krawędzi tnącej i nie pozwala wiertłu myszkować po gładkiej blasze.
Kąt 118 stopni ma dłuższy czubek i szerszy ścin w środku, przez co przy starcie ucieka na boki i wymaga mocnego zapunktowania. W stali czarnej i w tworzywach jest to bez znaczenia, w blasze nierdzewnej 2 mm oznacza rysę na całej powierzchni i wiertło, które wcina się dopiero po trzech sekundach ślizgania. Te trzy sekundy wystarczą, żeby materiał utwardził się w miejscu kontaktu.
Praktyczna konsekwencja: wiertłem 135 stopni wolno wiercić bezpośrednio na gładkiej blasze bez punktaka, wiertłem 118 stopni nigdy. Przy średnicach powyżej fi 10 mm i tak zaczynam nawiertakiem albo wiertłem fi 4 mm, bo ścin o szerokości kilku milimetrów nie tnie, tylko wygniata materiał i zjada moment obrotowy.
Jakie obroty i posuw ustawić pod wiertło kobaltowe?
Obroty wylicza się z prędkości skrawania, nie z wyczucia. Wzór warsztatowy jest jeden: obroty na minutę równają się prędkość skrawania w metrach na minutę razy 1000, podzielone przez iloczyn liczby pi i średnicy wiertła w milimetrach. Im twardszy materiał i większa średnica, tym niższe obroty, i to jest zasada, na której wykłada się większość amatorów.
| Materiał | Typ wiertła | fi 3 mm | fi 6 mm | fi 10 mm | Chłodzenie |
|---|---|---|---|---|---|
| Stal czarna S235, S355 | HSS-G lub HSS-Co5 | 2100-2500 obr./min | 1000-1300 obr./min | 600-750 obr./min | olej do skrawania |
| Stal nierdzewna A2, A4 | HSS-Co5 | 1200-1500 obr./min | 600-750 obr./min | 350-450 obr./min | pasta skrawająca |
| Stal utwardzana do 45 HRC | HSS-Co8 | 700-900 obr./min | 350-450 obr./min | 200-280 obr./min | pasta, chłodzenie ciągłe |
| Aluminium i stopy PA6 | HSS-G, helisa 35 stopni | 3500-4500 obr./min | 1800-2200 obr./min | 1100-1400 obr./min | denaturat lub nafta |
| Żeliwo szare | HSS-G lub HSS-Co5 | 1800-2200 obr./min | 900-1100 obr./min | 550-650 obr./min | bezwzględnie na sucho |
Posuw jest równie ważny i tu błąd bywa odwrotny do intuicji. Za mały nacisk sprawia, że krawędź nie wcina się w metal, tylko poleruje powierzchnię, a tarcie rozgrzewa czubek do czerwoności w kilka sekund. Kryterium jest proste: spod wiertła ma stale wychodzić ciągły, zwinięty wiór. Jeśli lecą iskry albo drobny pył, docisk jest za mały albo obroty za wysokie. Więcej o samym prowadzeniu wiertła w kwasówce znajdziesz w poradniku o tym, jak wiercić w stali nierdzewnej bez palenia narzędzi.
Czym chłodzić wiertło kobaltowe i kiedy nie chłodzić wcale?
Chłodziwo robi dwie rzeczy naraz: odbiera ciepło z krawędzi tnącej i zmniejsza tarcie w rowkach wiórowych, mniej więcej o 60 procent. Bez niego kobalt też się przypali, tylko trochę później niż zwykłe HSS, więc traktowanie odporności termicznej jako licencji na pracę na sucho jest prostą drogą do wyrzucenia wiertła za 24 zł.
- Stal czarna i konstrukcyjna: olej do skrawania typu Terebor czy Veco, w domowych warunkach zwykły olej silnikowy albo smalec.
- Stal nierdzewna i kwasoodporna: pasta skrawająca, na przykład Rocol RTD albo Weicon Bio-Cut, nakładana co dwa, trzy milimetry głębokości.
- Aluminium i stopy lekkie: denaturat, nafta albo alkohol izopropylowy, bo aluminium zakleja rowki wiórowe i zwykły olej tylko to pogarsza.
- Mosiądz i brąz: na sucho albo kropla nafty, wiór jest krótki i sypki.
- Żeliwo szare: wyłącznie na sucho, olej z pyłem żeliwnym tworzy ścierną pastę, która niszczy ostrze szybciej niż samo tarcie.
Przy blachach do 2 mm grubości praca na sucho jest dopuszczalna, bo wiertło nie zdąży się rozgrzać. Powyżej tej grubości chłodziwo przestaje być opcją. Puszka pasty za 40-60 zł starcza na rok przy regularnym użyciu i jest najtańszym elementem całego układu.
Dlaczego wiertło kobaltowe pęka częściej niż zwykłe HSS?
Stal z kobaltem jest twardsza, ale mniej sprężysta. Zwykłe HSS przy bocznym obciążeniu ugnie się i wróci, kobaltowe pęknie, zwykle tuż nad częścią roboczą. Najczęstsza sytuacja: wiercenie wkrętarką z ręki, bez podparcia elementu, przy średnicy powyżej fi 8 mm, kiedy przy wyjściu wiertła z materiału narzędzie zahacza o krawędź i chwyta.
Druga typowa przyczyna to wiercenie w blasze bez podkładki. Kiedy czubek przebija się na wylot, cienka blacha wygina się do góry razem z wiertłem, wiertło się zakleszcza i chwyta jak wkręt. Podłożenie kawałka deski albo drugiego kawałka blachy pod spód rozwiązuje ten problem w całości.
Trzecia rzecz to przeciążone otwory ślepe. Wióry nagromadzone na dnie zaczynają się prasować, opory rosną skokowo i wiertło pęka przy pełnym obciążeniu. Wycofuję narzędzie co 5-8 mm głębokości, żeby wysypać wiór, i ta sama zasada obowiązuje potem przy gwintowaniu, gdzie zablokowany wiór urywa narzędzie jeszcze łatwiej. Rozpisałem to osobno w tekście o tym, jak wyjąć złamany gwintownik z otworu.
Czy wiertła kobaltowe da się ostrzyć samodzielnie?
Da się i przy cenie 12-45 zł za sztukę jest to opłacalne po pierwszym stępieniu. Do nauki wystarczy szlifierka stołowa z tarczą z elektrokorundu szlachetnego, białą lub różową, o gradacji 60-80, słoiczek z wodą i szablon kąta. Krawędź przykłada się do tarczy pod kątem 59 stopni do osi wiertła, czyli tak, żeby uzyskać wierzchołek 118 stopni, i płynnym ruchem wypracowuje kąt przyłożenia.
Krytyczne jest chłodzenie. Czubek trzyma się na tarczy dwie, trzy sekundy, potem zanurza w wodzie. Jeśli stal zmieni kolor na słomkowy, a potem niebieski, została odpuszczona i wiertło nadaje się już tylko do drewna. Przy kobalcie widać to szybciej niż przy zwykłym HSS, bo stop gorzej odprowadza ciepło z małej powierzchni.
Wersja dla niecierpliwych to przystawka ostrząca albo ostrzałka stołowa w cenie 250-900 zł, na przykład Proxxon albo Holzmann. Zwraca się przy mniej więcej trzydziestu naostrzonych wiertłach kobaltowych, więc w warsztacie, gdzie idą w ruch codziennie, ma to sens. Jednej rzeczy nie ostrzy się nigdy: wierteł powlekanych TiN, bo razem z materiałem znika powłoka i zostaje zwykłe HSS pod złotym bokiem.
Ile kosztuje sensowny zestaw wierteł kobaltowych?
Rynek dzieli się na trzy przedziały i w każdym z nich da się kupić coś, co przetrwa więcej niż jedno zlecenie. Kompletów z blistra za 15 zł nie liczę, bo tam stal ma parametry zbliżone do twardej plasteliny.
| Budżet | Co kupić | Zakres i typ | Cena 2026 |
|---|---|---|---|
| do 50 zł | zestaw HSS-G, Yato lub Graphite | 19 szt., 1-10 mm co 0,5 mm, 135 stopni | 38-48 zł |
| do 150 zł | zestaw HSS-G DIN 338, Bosch lub Milwaukee | 19 szt., wzmocniony rdzeń, metalowa kaseta | 115-145 zł |
| do 400 zł | zestaw HSS-Co5, Fanar lub Ruko | 25 szt., 1-13 mm co 0,5 mm, DIN 338 HSS-E | 320-390 zł |
| punktowo | pojedyncze HSS-Co8 w potrzebnych średnicach | fi 6, 8, 10 mm do stali utwardzanej | 22-45 zł za sztukę |
Rozsądna kolejność zakupów wygląda tak: najpierw komplet HSS-G do wszystkiego, co miękkie, potem pojedyncze kobaltowe w trzech, czterech średnicach, których używasz najczęściej, czyli zwykle fi 5, 6, 8 i 10 mm. Pełny komplet kobaltowy za 320-390 zł ma sens dopiero wtedy, gdy nierdzewka pojawia się na warsztacie co tydzień, a nie dwa razy w roku.
Jedna uwaga o przechowywaniu, bo psuje więcej wierteł niż samo wiercenie. Komplet rzucony luzem do skrzynki obija się chwyt o chwyt i traci ostrość na krawędziach, zanim w ogóle dotknie metalu. Kaseta z gniazdami według średnic kosztuje 20-40 zł i wydłuża życie zestawu bardziej niż jakikolwiek dodatek do stopu.
Przy zakupie sprawdzam jeszcze jedną rzecz: czy w komplecie są średnice pod gwinty, których faktycznie używam. Zestaw co 0,5 mm nie zawiera fi 6,8 mm pod M8 ani fi 8,5 mm pod M10, więc te dwie sztuki i tak trzeba dokupić osobno, po 15-30 zł za wersję kobaltową.
Najczęstsze pytania o wiertła kobaltowe
Jakie wiertła są najlepsze do metalu?
Do stali czarnej i konstrukcyjnej wystarczy HSS-G szlifowane pod 135 stopni w cenie 4,50-9 zł za sztukę fi 6 mm. Do stali nierdzewnej, kwasoodpornej i żeliwa sferoidalnego potrzebne są wiertła kobaltowe HSS-Co5. Do stali po obróbce cieplnej, powyżej 45 HRC, żadne wiertło ze stali szybkotnącej już nie wystarczy i trzeba schodzić na węglik spiekany.
Czy wiertłami kobaltowymi można wiercić w zwykłej stali czarnej?
Tak, poradzą sobie szybciej i wytrzymają wielokrotnie dłużej niż wiertła walcowane HSS-R. Trzeba tylko pamiętać, że stop z kobaltem jest bardziej kruchy, więc przy wierceniu z ręki wkrętarką bez podparcia łatwiej złamać wiertło bocznym naciskiem. Do prostych robót w S235 to i tak przepłacanie, bo HSS-G kosztuje trzy razy mniej.
Jakie wiertła do metalu są najtwardsze?
Najtwardsze dostępne w normalnej sprzedaży są wiertła pełnowęglikowe VHM, twardsze od każdego HSS-Co i przeznaczone do stali hartowanej oraz do rozwiercania złamanych narzędzi. Kosztują od 60 do 200 zł za sztukę i pracują wyłącznie na wiertarce kolumnowej, bo boczne obciążenie pęka je natychmiast. Wśród wierteł ze stali szybkotnącej najtwardszy jest HSS-Co8 na stopie M42.
Czy istnieją wiertła do metalu z chwytem SDS?
W sprzedaży są adaptery SDS-Plus z uchwytem trzyszczękowym oraz wiertła z chwytem sześciokątnym 1/4 cala do wkrętarek. Samo wiertło do metalu z fabrycznym chwytem SDS to rzadkość i zwykle jest to rozwiązanie dla wiertnic magnetycznych. Do zwykłej roboty w stali lepiej użyć wiertarki z uchwytem szybkozaciskowym i wyłączonym udarem, bo udar niszczy krawędź tnącą w kilka sekund.
Po ilu otworach wiertło kobaltowe traci ostrość?
W blasze nierdzewnej 3 mm markowe HSS-Co5 fi 8 mm robi zwykle 15-30 otworów przy właściwych obrotach i pełnym chłodzeniu. W stali czarnej ta sama sztuka wytrzyma kilkaset otworów. Jedno przegrzanie na zbyt wysokich obrotach potrafi skrócić to do pojedynczych sztuk, bo odpuszczona stal nie wraca do pierwotnej twardości.