Strych w domu pod Grójcem, ostatni tydzień listopada, cztery stopnie w środku i wiertło fi 20 zjeżdżające mi po belce za każdym razem, bo punktak został w aucie na dole. Robiłem przepust pod kabel przez jętkę z sosny, dwadzieścia lat suszonej na wiór, i po czwartej próbie miałem na belce cztery rysy zamiast jednego otworu. Zszedłem po punktak, wróciłem, jedno uderzenie młotkiem i wiertło weszło od razu w miejscu, w którym miało. Trzydzieści sekund roboty, które oszczędziły mi kwadrans i cztery ślady na widocznej belce.
Wiercenie otworów wygląda na czynność, której nie trzeba się uczyć, i właśnie dlatego psuje się przy niej tyle materiału. Cała trudność siedzi w czterech decyzjach podjętych przed naciśnięciem spustu: jakie wiertło, jakie obroty, czy z udarem i co podłożyć pod spód. Poniżej rozkładam każdą z nich na konkretne liczby dla drewna, betonu, cegły, stali, nierdzewki, gresu i tworzyw, a przy okazji pokazuję, gdzie kończą się możliwości zwykłego wiertła.
Wywiercenie otworu pod kołek w betonie to kwestia kilkunastu sekund, otworu fi 35 mm pod zamek w drzwiach – około dwóch minut. Komplet wierteł, który obsłuży dom i garaż, zamyka się w 150-300 zł, a poziom trudności jest niski dokładnie do momentu, w którym materiał okazuje się twardszy, niż wyglądał.
Spis treści:
- Od czego zależy dobór wiertła i obrotów?
- Jakie wiertło do drewna, betonu, stali i gresu?
- Jakie obroty ustawić do konkretnej średnicy?
- Jak zapunktować i wystartować, żeby wiertło nie uciekło?
- Jak kontrolować głębokość otworu?
- Jak wyjść na wylot bez wyrwania materiału?
- Kiedy chłodzić, a kiedy tylko robić przerwy?
- Kiedy zwykłe wiertło to za mało?
- Jakie błędy najczęściej niszczą wiertło i materiał?
- Co z BHP przy wierceniu?
- Najczęstsze pytania o wiercenie otworów
Od czego zależy dobór wiertła i obrotów?
Trzy zmienne rozstrzygają całą sprawę: materiał, średnica i głębokość. Materiał decyduje o rodzaju ostrza i o tym, czy wolno włączyć udar. Średnica decyduje o obrotach, bo prędkość liniowa na krawędzi tnącej rośnie proporcjonalnie do średnicy przy tych samych obrotach silnika. Głębokość decyduje o tym, jak często trzeba wycofywać narzędzie, żeby usunąć urobek.
Reguła, która obowiązuje w każdym materiale bez wyjątku: im twardszy materiał i większa średnica, tym niższe obroty. Wiertło fi 3 mm w stali czarnej pracuje przy 2100-2500 obrotach na minutę, to samo wiertło w kwasówce przy 1200-1500, a koronka fi 100 mm zaledwie przy 150-300. Intuicja podpowiada odwrotnie, bo większy otwór wygląda na trudniejszy, więc odruchowo dodaje się gazu. Efektem jest przypalona krawędź i tępe narzędzie.
Czwarta zmienna, o której się nie mówi, to sztywność mocowania. Element trzymany ręką drga, a drgania przenoszą się na krawędź tnącą i wyszczerbiają ją mikroubytkami. Kawałek płaskownika w imadle stolarskim i ten sam kawałek przytrzymany kolanem to dwa różne zadania dla tego samego wiertła.
Policzyłem to kiedyś na jednym konkretnym otworze. Otwór fi 8 mm w płaskowniku stalowym 10 mm to około 15 sekund pracy przy 1000 obrotach z olejem. Ten sam otwór przy 2500 obrotach bez oleju trwa pozornie krócej, ale krawędź tnąca traci hartowanie po pierwszych pięciu sekundach i drugiego otworu tym wiertłem już nie zrobisz. Oszczędność dziesięciu sekund kosztuje wtedy całe narzędzie.

Jakie wiertło do drewna, betonu, stali i gresu?
Wiertła różnią się nie kolorem, tylko geometrią czubka i materiałem krawędzi tnącej. Wiertło do drewna ma żądło centrujące i dwa nożyki podcinające włókna po obwodzie. Wiertło do betonu ma płytkę z węglika spiekanego i pracuje na zasadzie kruszenia, a nie skrawania. Wiertło do metalu ma dwie krawędzie tnące zbiegające się pod kątem 118 albo 135 stopni i skrawa ciągły wiór.
| Materiał | Wiertło | Udar | Chłodzenie | Uwaga praktyczna |
|---|---|---|---|---|
| Drewno miękkie i twarde | kręte do drewna, Forstnera, piórkowe | nigdy | bez, przerwy na trociny | deska podkładowa obowiązkowa |
| Płyta OSB, MDF, laminat | kręte do drewna, ostrze węglikowe | nigdy | bez | klej tępi ostrze szybciej niż drewno |
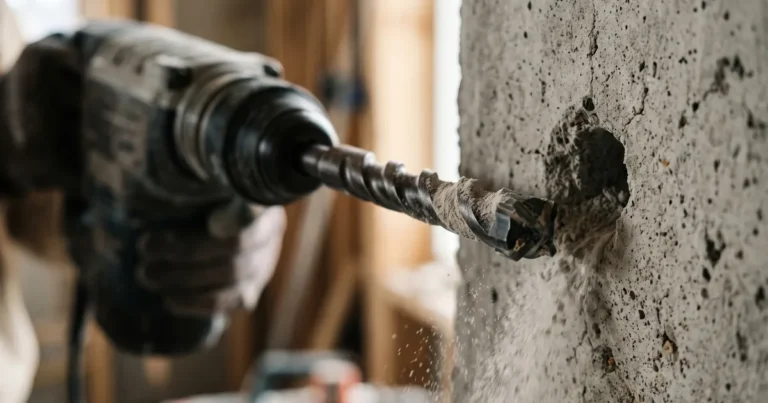
| Beton, żelbet | SDS-Plus z węglikiem | tak | bez, przedmuchać otwór | zbrojenie zatrzymuje wiertło |
| Cegła pełna, pustak, gazobeton | do muru, węglik | bez udaru w gazobetonie | bez | udar w pustaku rozwala komory |
| Stal czarna, konstrukcyjna | HSS-G, 135 stopni | nigdy | olej do skrawania | punktak przed startem |
| Stal nierdzewna, kwasoodporna | HSS-Co5 | nigdy | pasta skrawająca | materiał utwardza się od tarcia |
| Gres, glazura, kamień | koronka diamentowa lub grot | nigdy | woda | start pod kątem 45 stopni |
Najczęstsza pomyłka na budowie to wiertło do betonu użyte w cegle dziurawce albo w gazobetonie. Udar w materiale z pustkami rozbija ścianki komór i zamiast otworu fi 10 dostajesz nieregularną jamę, w której żaden kołek rozporowy nie chwyci. Odwrotny błąd, czyli wiertło do metalu w betonie, kończy się startą krawędzią po dwóch centymetrach. Szczegóły doboru i pracy w twardym podłożu rozkłada osobny tekst o wierceniu w betonie wkrętarką z udarem, bo tam granica między udarówką a młotem obrotowym przebiega inaczej, niż podpowiada moc silnika.
Jakie obroty ustawić do konkretnej średnicy?
Obroty wylicza się z prędkości skrawania właściwej dla materiału, ale w warsztacie wystarczy trzymać się gotowych przedziałów. Poniższe wartości sprawdzam od lat i mieszczą się w nich praktycznie wszystkie roboty domowe i wykończeniowe.
| Narzędzie i średnica | Drewno | Stal czarna | Nierdzewka |
|---|---|---|---|
| Wiertło fi 3 mm | 1500-2500 obr./min | 2100-2500 obr./min | 1200-1500 obr./min |
| Wiertło fi 6 mm | 1200-2000 obr./min | 1000-1300 obr./min | 600-750 obr./min |
| Wiertło fi 10 mm | 800-1400 obr./min | 600-750 obr./min | 350-450 obr./min |
| Otwornica fi 14-25 mm | 1000-1500 obr./min | 400-700 obr./min | 250-400 obr./min |
| Otwornica fi 25-50 mm | 500-900 obr./min | 200-400 obr./min | 120-250 obr./min |
| Otwornica fi 50-100 mm | 250-500 obr./min | 100-200 obr./min | 90-150 obr./min |
| Otwornica powyżej 100 mm | 150-300 obr./min | nie zalecane ręcznie | nie zalecane ręcznie |
Wiertarko-wkrętarka akumulatorowa 18 V o momencie 40-50 Nm na niższym biegu obsługuje sensownie średnice do 50 mm w drewnie. Powyżej tej wartości sięgam po wiertarkę sieciową z regulacją obrotów albo po udarową z wyłączonym udarem, bo liczy się moment obrotowy, a nie prędkość. Do serii identycznych otworów, na przykład kilkunastu frontów meblowych, wygrywa wiertarka kolumnowa: stały kąt 90 stopni i regulowany docisk dają powtarzalność nieosiągalną z ręki.
Objaw zbyt wysokich obrotów rozpoznasz zapachem, zanim zobaczysz efekt. W drewnie czuć swąd spalenizny i pojawia się czarna obwódka wokół otworu. W stali lecą iskry i niebieskie wióry zamiast srebrnych. W obu wypadkach reakcja jest ta sama: zejść z obrotów o połowę i dodać docisku.
Jak zapunktować i wystartować, żeby wiertło nie uciekło?
Start decyduje o tym, czy otwór będzie tam, gdzie zaplanowałeś. W metalu wiertło o kącie 118 stopni ma szeroki ścin w środku, który nie tnie, tylko wygniata materiał, i przy pierwszym kontakcie ślizga się po powierzchni. Uderzenie punktakiem robi zagłębienie o głębokości pół milimetra i to wystarczy, żeby czubek się zaczepił.
W drewnie punktak też działa, ale wygodniejszy jest szpic wkrętaka albo gwóźdź. Wiertła z żądłem centrującym i otwornice z wiertłem pilotującym wchodzą w takie wgłębienie same. Pomijam ten krok wyłącznie tam, gdzie estetyka nie gra roli, na przykład na tylnej ściance szafki, której nikt nigdy nie zobaczy.
W gresie i glazurze punktak jest zabroniony, bo rozłupie płytkę. Tam koronkę przykłada się pod kątem około 45 stopni, wycina płytki rowek startowy na obwodzie i dopiero potem prostuje narzędzie do pionu. Ten sam manewr stosuje się przy szkle. Pełna procedura, razem z chłodzeniem i rytmem cięcia, jest w materiale o otwornicach do gresu i wierceniu płytek bez pękania.
Trzecia zasada startu: silnik uruchamiam dopiero wtedy, gdy wiertło już dotyka materiału. Rozpędzone narzędzie przyłożone do powierzchni szarpie i zostawia rysę, zanim złapie oś. Przy średnicach powyżej fi 10 mm w metalu wierci się dwuetapowo: najpierw otwór pilotujący fi 4-5 mm, potem docelowa średnica.
Jak kontrolować głębokość otworu?
Otwór pod kołek rozporowy musi być głębszy od samego kołka o 10-15 mm, bo na dnie zbiera się pył, którego nie da się wydmuchać do końca. Przy kołku 8×60 mm oznacza to wiercenie na 70-75 mm. Zbyt płytki otwór kończy się tym, że kołek nie wchodzi do końca i wystaje kilka milimetrów nad tynk.
Do kontroli głębokości służą trzy narzędzia. Najprostsze to pasek taśmy malarskiej naklejony na wiertle w miejscu docelowej głębokości, wystarczająco dokładny przy kołkach i przy montażu szafek. Ogranicznik zaciskany na wiertle, sprzedawany za 10-20 zł za komplet, jest pewniejszy i nie zsuwa się przy udarze. Prowadnica ze stopką na wiertarce sieciowej daje powtarzalność co do milimetra i przydaje się przy seriach.
Osobny przypadek to otwory nieprzelotowe w drewnie pod kołki meblowe. Tam głębokość musi być równa połowie długości kołka plus 2 mm zapasu na klej, a dno powinno być płaskie, czyli robi się je wiertłem Forstnera, nie krętym. Wiertło kręte zostawia stożek, przez który kołek wchodzi krzywo, a fronty przestają się schodzić.
Przy wierceniu głębokich otworów, powyżej pięciu średnic wiertła, wycofuję narzędzie co 5-8 mm i wysypuję urobek. Trociny albo wióry zapchane w rowkach zamieniają wiertło w gładki pręt, który już tylko trze i grzeje. W betonie to samo dotyczy pyłu: zapchany otwór zatrzymuje postęp, mimo że młot pracuje pełną mocą.
Jak wyjść na wylot bez wyrwania materiału?
Moment przebicia jest najniebezpieczniejszy dla materiału i dla ręki. W drewnie wiertło wypycha włókna od spodu i wyrywa je płatami, w blasze wygina cienką ściankę do góry i zakleszcza się, w gresie odłupuje kawałek glazury po drugiej stronie.
Uniwersalne rozwiązanie to podkładka. Kawałek płyty OSB albo resztka deski dociśnięta ściskiem do spodu elementu sprawia, że wiertło przechodzi z materiału w materiał, a nie z materiału w powietrze. Nie ma tu żadnej alternatywy: bez podkładki nawet najlepsze wiertło zostawi poszarpaną krawędź, którą trzeba potem szpachlować.
Drugi sposób sprawdza się przy grubych elementach, do których nie da się dostać od spodu. Wierci się do momentu, w którym wiertło pilotujące albo żądło przebije się na drugą stronę, potem odwraca element i kończy otwór z przeciwnej strony, prowadząc się gotowym śladem. Dotyczy to drzwi o grubości 40 mm, blatów kuchennych 38-40 mm i grubszych desek konstrukcyjnych, bo standardowa głębokość cięcia otwornicy to 30-38 mm. Więcej o samej krawędzi otworu i o gatunkach drewna, które rwą się najbardziej, znajdziesz w poradniku o wierceniu w drewnie bez odprysków.
Trzeci wariant to zwolnienie na ostatnim centymetrze. Kiedy czuję, że opór spada, zdejmuję docisk do minimum i schodzę z obrotów. W blasze do 1,5 mm ten jeden ruch decyduje o tym, czy wiertło przejdzie, czy zahaczy i wyrwie wiertarkę z ręki.
Kiedy chłodzić, a kiedy tylko robić przerwy?
Chłodziwo ma sens wyłącznie tam, gdzie powstaje ciągły wiór, czyli w metalu i w ceramice. W drewnie, betonie i murze woda albo olej tylko zalepiają urobek i pogarszają sprawę.
- Stal czarna i konstrukcyjna: olej do skrawania, w warunkach domowych olej silnikowy albo smalec, nakładany co kilka milimetrów głębokości.
- Stal nierdzewna: pasta skrawająca, bo zwykły olej spływa z pionowej powierzchni, zanim zdąży zadziałać.
- Aluminium: denaturat albo nafta, ponieważ aluminium zakleja rowki wiórowe i zwykły olej to pogłębia.
- Żeliwo: bezwzględnie na sucho, olej z pyłem żeliwnym tworzy ścierną pastę niszczącą ostrze.
- Gres, glazura, kamień: woda podawana ciągle na koronkę, choćby z butelki albo gąbki.
- Drewno, beton, cegła: bez chłodziwa, za to z przerwami na usunięcie urobku.
Rytm przerw jest prosty: co 5-8 sekund wycofać narzędzie o centymetr i pozwolić urobkowi wysypać się z rowków. W twardym drewnie skracam to do 3-4 sekund, w kwasówce robię przerwę razem z dołożeniem świeżej pasty. Przy blachach do 2 mm grubości praca na sucho jest dopuszczalna, bo wiertło nie zdąży się rozgrzać, ale przy grubszym materiale chłodziwo przestaje być opcją. Szczegółowy rozkład obrotów, past i typowych błędów przy kwasówce jest w tekście o wierceniu w stali nierdzewnej i hartowanej.
Kiedy zwykłe wiertło to za mało?
Granica przebiega przy średnicy około 14-16 mm i przy wymaganiu czystej krawędzi. Poniżej tej wartości zwykłe wiertło kręte robi robotę szybciej i taniej niż cokolwiek innego. Powyżej zaczyna brakować momentu obrotowego, a krawędź robi się poszarpana, bo wiertło skrawa całą powierzchnią zamiast obwodem.
Do dużych otworów w drewnie, płycie i cienkiej blasze służą otwornice, czyli stalowe cylindry z zębami po obwodzie i wiertłem pilotującym w środku. Typowy zestaw obejmuje średnice 16, 19, 22, 25, 29, 32, 35, 38, 44, 51 i 64 mm, co pokrywa większość okuć budowlanych i meblowych. Zamek wpuszczany wymaga dwóch średnic: 16 mm na wkładkę bębenkową i 35 mm na korpus, a bateria umywalkowa jednootworowa też 35 mm.
W betonie i murze rolę otwornicy przejmują koronki na młot obrotowy, najczęściej fi 68 mm pod puszkę elektryczną. Osadzenie puszki wymaga jeszcze uwzględnienia głębokości i rozstawu, co rozkłada osobny materiał o otwornicach do puszek elektrycznych.
Ostatni stopień to przewierty przez elementy konstrukcyjne: strop, ścianę nośną, żelbet powyżej 20 cm grubości. Tam kapituluje i udar, i koronka, a jedynym narzędziem zostaje maszyna na statywie z koronką diamentową. Warunki, koszty i zakres średnic opisałem w tekście o tym, ile kosztuje przewiert wiertnicą diamentową.
Osobną kategorią są otwory w materiałach warstwowych: płyta gipsowo-kartonowa na stelażu, ściana z ociepleniem, blat z laminatem na wiórówce. Tam wiertło przechodzi kolejno przez materiały o różnej twardości i każde przejście to moment, w którym może się zaczepić albo uciec. Wierci się je wolniej niż każdy z tych materiałów osobno, a przy blatach kuchennych zaczyna się od nacięcia laminatu ostrzem nożyka po obwodzie, żeby okleina nie odprysnęła.
Jakie błędy najczęściej niszczą wiertło i materiał?
Przez lata na budowie zebrałem listę, którą powtarzam każdemu pomocnikowi, zanim dam mu wiertarkę do ręki. Wszystkie te błędy kosztują albo narzędzie, albo materiał, a zwykle jedno i drugie.
- Za wysokie obroty przy dużej średnicy – przypalona krawędź w drewnie, niebieskie wióry w stali, stępienie po jednym otworze.
- Brak deski podkładowej – wyrwane włókna na wyjściu, których nie da się naprawić bez szpachlówki.
- Za mały docisk – krawędź nie wcina się w materiał, tylko go poleruje, a tarcie rozgrzewa czubek do czerwoności w kilka sekund.
- Za duży docisk przy otwornicy – narzędzie zaczyna chodzić, wiertarka wyrywa się z rąk, otwór wychodzi owalny.
- Udar tam, gdzie go nie wolno – w gazobetonie, pustaku, gresie i przy każdej otwornicy udar rozbija materiał albo zęby.
- Brak przerw na usunięcie urobku – zapchane rowki, przegrzanie i utrata hartowania przy pierwszym użyciu.
- Wiercenie bez zaznaczenia środka – wiertło ucieka w bok przy starcie, a przy okuciach z tolerancją milimetrową kończy się to przekrzywioną klamką.
- Wyszczerbione narzędzie w ruchu – stary, wykruszony ząb rwie materiał zamiast go ciąć, a widać to dopiero po zamontowaniu okucia.
Sam kiedy się spieszyłem przed odbiorem, wierciłem otwornicą fi 50 mm na najwyższych obrotach udarowej, bo wydawało mi się, że tak pójdzie szybciej. Efekt: czarna obwódka przypalenia dookoła otworu i klient, który słusznie zapytał, czy ja wiem, co robię. Wymieniłem cały fragment listwy, a wstyd pamiętam do dziś, chociaż minęło z dziesięć lat.
Jedna rzecz, która oszczędza więcej niż wszystkie powyższe razem: próbny otwór na odpadzie tego samego materiału. Zanim wywiercę cokolwiek w drzwiach za 400 zł albo w blacie za 900, robię ten sam otwór w ścince. Sprawdzam wtedy obroty, średnicę pod okucie i to, czy krawędź nie przypala się przy moim tempie posuwu. Minuta próby wielokrotnie uratowała mi element wart kilkaset złotych.
Co z BHP przy wierceniu?
Element, w którym wiercisz, zawsze mocuję w imadle albo dociskam ściskami do stołu. Otwornica powyżej fi 50 mm potrafi wyrwać wiertarkę z rąk przy zablokowaniu na krawędzi, a wiertło do metalu w cienkiej blasze zachowuje się tak samo. Trzymanie materiału ręką, nawet przy krótkiej robocie, kończy się skaleczeniami, których nie sposób opatrzyć samemu.
Okulary ochronne obowiązują zawsze, a przy wierceniu nad głową szczególnie, bo pył i wióry lecą prosto w twarz. Przy dłuższej pracy z płytą OSB, MDF-em albo betonem zakładam maskę klasy FFP2: pył drzewny z materiałów klejonych i pył krzemionkowy z betonu drażnią drogi oddechowe znacznie mocniej niż zwykłe trociny.
Rękawice to jedyny element, którego przy wiertarce nie zakładam. Luźny materiał może zostać wciągnięty przez obracające się wiertło razem z palcem. Przy wymianie narzędzia zawsze odłączam zasilanie albo wyjmuję akumulator, bo przypadkowe wciśnięcie spustu przy ręce na uchwycie to skaleczenie o ostre krawędzie.
Najczęstsze pytania o wiercenie otworów
Jakim wiertłem wiercić w drewnie pod kołek 8 mm?
Wiertłem do drewna fi 8 mm z żądłem centrującym, na głębokość równą połowie kołka plus 2 mm zapasu na klej. Wiertło do metalu też zrobi otwór, ale bez podcinaków po obwodzie zostawi postrzępioną krawędź i szybciej zapcha się trocinami. Obroty w przedziale 800-1400 na minutę wystarczą w każdym gatunku.
Czy w gazobeton można wiercić z udarem?
Nie ma takiej potrzeby i zwykle szkodzi. Gazobeton jest na tyle miękki, że zwykłe wiertło do muru wchodzi w niego bez udaru, a udar rozbija strukturę wokół otworu i kołek traci oparcie. Do gazobetonu stosuje się zresztą osobne kołki, spiralne albo z rozprężną koszulką, bo zwykły rozporowy przy 40 kg obciążenia się wyrywa.
Dlaczego wiertło przypala drewno i zostawia czarne ślady?
Zawsze z jednego z trzech powodów: za wysokie obroty przy danej średnicy, tępa krawędź albo zapchane trocinami rowki. Zejdź z obrotów o połowę, wycofuj narzędzie co kilka sekund i sprawdź krawędź pod światło. Przy średnicach powyżej fi 50 mm przypalenie pojawia się już przy 700-800 obrotach.
Ile kosztuje sensowny komplet wierteł do domu?
Zestaw uniwersalny z wiertłami do drewna, metalu i muru w zakresie 3-10 mm kosztuje 60-120 zł i obsługuje 90 procent domowych robót. Osobny komplet HSS-G do metalu to 38-48 zł za 19 sztuk, komplet otwornic bimetalowych 180-250 zł. Koronki do gresu i do betonu dokupuje się pojedynczo, w miarę potrzeby.
Jak wywiercić otwór dokładnie pod kątem prostym bez wiertarki kolumnowej?
Najprostszy sposób to kątownik ślusarski przystawiony do wiertła z dwóch stron, pod kątem 90 stopni do siebie, i korekta ustawienia po pierwszych dwóch obrotach. Drugi to prowadnica ze stopką, kosztująca 40-90 zł, która narzuca pion mechanicznie. Trzeci, awaryjny: kostka drewna z wywierconym wcześniej prostopadłym otworem tej samej średnicy, przyłożona jako tuleja prowadząca.
Czy jednym wiertłem można wiercić w drewnie i w metalu?
Wiertło do metalu HSS-G poradzi sobie w drewnie i w tworzywach, tylko szybciej zapcha się wiórami niż wiertło z żądłem centrującym. Odwrotnie to nie działa: wiertło do drewna w stali straci nożyki podcinające przy pierwszym kontakcie. Wiertło do betonu z płytką węglikową nie nadaje się ani do jednego, ani do drugiego, bo nie ma ostrej krawędzi tnącej.