Czterysta pięćdziesiąt obrotów na minutę i mocny docisk dłonią – takie ustawienie ratuje wiertło fi 8 mm w kwasówce, a odruch podpowiada dokładnie odwrotnie. Prawie każdy, kto pierwszy raz bierze się za nierdzewkę, daje pełne obroty i przykłada wiertło delikatnie, żeby go nie złamać. Po dwóch sekundach słychać pisk, po czterech z otworu idzie dym, a czubek robi się płaski i czerwony.
Wiercenie w stali nierdzewnej rządzi się innymi prawami niż wiercenie w stali czarnej, i nie chodzi tu o twardość materiału. Świeży płaskownik z gatunku 304 ma około 180 HB, czyli jest miękki jak zwykła konstrukcyjna. Problem polega na tym, że pod źle prowadzonym wiertłem nierdzewka twardnieje w miejscu, w którym pracujesz, i robi to szybciej, niż zdążysz zareagować.
Otwór fi 8 mm w płaskowniku kwasoodpornym o grubości 10 mm zajmuje przy prawidłowych parametrach około 20-30 sekund. Sensowne wiertło kobaltowe tej średnicy kosztuje 18-28 zł, słoiczek pasty do skrawania 70-120 zł i starcza na setki otworów. Poziom trudności jest niski pod jednym warunkiem: że raz na zawsze odwrócisz odruch z obrotami i dociskiem.
Spis treści:
- Dlaczego stal nierdzewna twardnieje pod wiertłem?
- Na jakich obrotach wiercić w stali nierdzewnej?
- Dlaczego mocny docisk chroni wiertło, a delikatny je niszczy?
- Czym chłodzić i smarować przy wierceniu w nierdzewce?
- Jakie wiertło do stali nierdzewnej wybrać?
- Punktak czy nakiełek – jak zacząć otwór?
- Jakie parametry do jakiego gatunku stali?
- Jak wywiercić otwór fi 8 mm w płaskowniku 316L?
- Co zrobić, gdy dno otworu zrobiło się szkliste?
- Czym wiercić w stali hartowanej powyżej 60 HRC?
- Ile kosztuje wiercenie w stali nierdzewnej?
- Najczęstsze pytania o wiercenie w stali nierdzewnej
Dlaczego stal nierdzewna twardnieje pod wiertłem?
Bo należy do stali austenitycznych, a austenit pod naprężeniem przebudowuje się w martenzyt, czyli w strukturę kilkakrotnie twardszą. Zjawisko nazywa się umocnieniem przez zgniot i jest wpisane w naturę tego materiału, nie w jakość konkretnej blachy. Gdy krawędź tnąca nie zrywa wióra, tylko trze o powierzchnię, warstwa wierzchnia dostaje jednocześnie naprężenie i temperaturę rzędu 300-400 stopni, i to wystarczy.
Efekt widać gołym okiem. Twardość na dnie niedokończonego otworu skacze z początkowych 180 HB do 450-500 HB, a powierzchnia robi się lustrzana i błyszcząca. W tym momencie dno otworu jest twardsze niż stal szybkotnąca, z której zrobiono wiertło, więc każde kolejne narzędzie włożone w to samo miejsce stępi się w ułamku sekundy.
Praktyczna konsekwencja jest brutalna: pierwsze dwie sekundy wiercenia rozstrzygają o całym otworze. Jeżeli w tym czasie krawędź nie wejdzie pod materiał i nie zacznie zbierać wióra, warstwa utwardzona już powstała i nie da się jej przewiercić tym samym wiertłem. Dlatego przy nierdzewce nie ma czegoś takiego jak ostrożne rozpoczęcie otworu na próbę.
Druga właściwość, która pracuje przeciwko tobie, to przewodność cieplna. Stal nierdzewna przewodzi ciepło na poziomie około 15 W na metr i kelwin, wobec mniej więcej 50 dla zwykłej stali konstrukcyjnej S235. Ciepło nie ucieka w głąb materiału, tylko zostaje na czubku wiertła i tam się kumuluje. To dlatego to samo wiertło, które w stali czarnej wytrzymuje dziesiątki otworów, w kwasówce potrafi paść po pierwszym.
Na jakich obrotach wiercić w stali nierdzewnej?
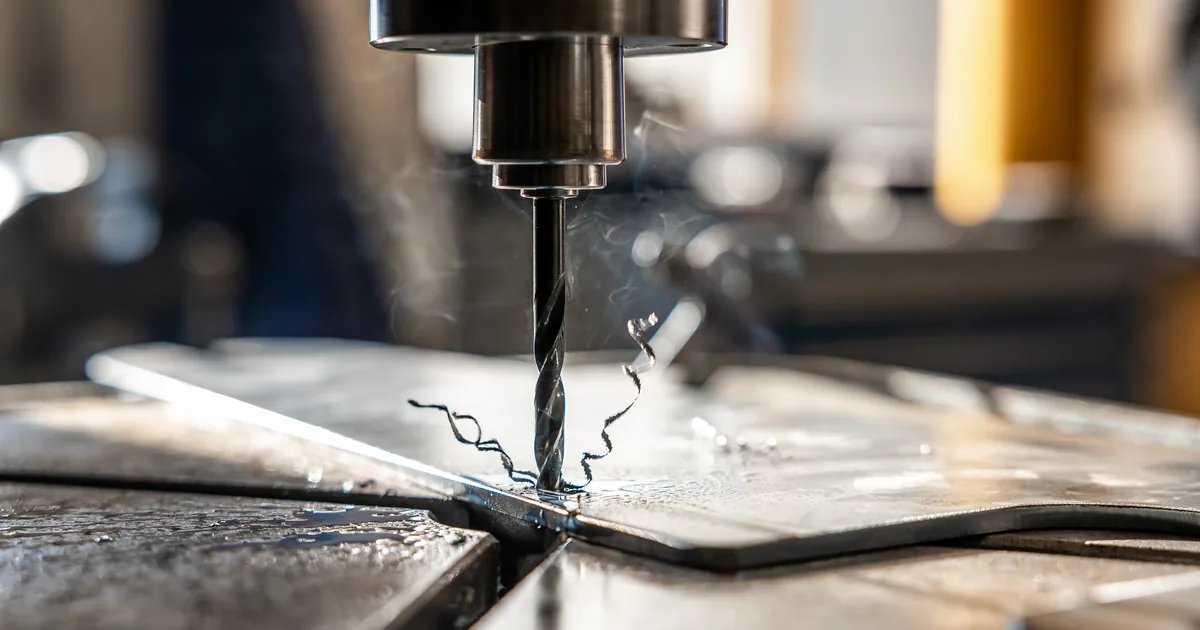
Zdecydowanie niższych, niż wynikałoby to z ustawień do stali czarnej: prędkość skrawania w nierdzewce mieści się w przedziale 10-15 metrów na minutę, wobec 25-35 w stali konstrukcyjnej. Po przeliczeniu na obroty wychodzą wartości, które w markecie brzmią jak pomyłka, a w warsztacie ratują narzędzia.
| Średnica wiertła | Obroty w nierdzewce | Obroty w stali czarnej | Uwaga |
|---|---|---|---|
| fi 3,0 mm | 1100-1300 obr./min | 2100-2500 obr./min | duże ryzyko złamania przy szarpnięciu |
| fi 6,0 mm | 550-650 obr./min | 1000-1300 obr./min | najczęstsza średnica w konstrukcjach |
| fi 8,0 mm | 400-480 obr./min | 750-950 obr./min | wiertarka stołowa zamiast wkrętarki |
| fi 10,0 mm | 300-350 obr./min | 600-750 obr./min | otwór pilotujący fi 4 mm ułatwia start |
| fi 12,0 mm | 230-270 obr./min | 450-600 obr./min | ręcznie tylko z uchwytem bocznym |
Typowa wkrętarka akumulatorowa na drugim biegu kręci 1400-1900 obrotów na minutę i przy nierdzewce jest po prostu za szybka, nawet na pierwszym biegu. Do tego materiału bierze się wiertarkę stołową z przekładnią pasową albo wiertarkę ręczną z płynną regulacją i elektroniką utrzymującą obroty pod obciążeniem. Bez tego drugiego elementu obroty spadają przy dociśnięciu, a ty nie masz nad nimi żadnej kontroli.
Kontrola słuchowa działa lepiej niż tabela. Prawidłowo pracujące wiertło wydaje niski, równy dźwięk skrawania, a z otworu wychodzi ciągła wstęga wióra. Pisk oznacza tarcie zamiast skrawania i jest sygnałem, żeby natychmiast zdjąć nogę ze spustu, zanim powstanie warstwa utwardzona. Ogólne przedziały obrotów dla siedmiu różnych materiałów, od drewna po gres, zestawiłem w poradniku o tym, jak wygląda wiercenie otworów w każdym materiale.
Dlaczego mocny docisk chroni wiertło, a delikatny je niszczy?
Bo tylko przy odpowiednio dużym posuwie krawędź tnąca schodzi pod warstwę utwardzoną i pracuje w zdrowym materiale. Delikatne przykładanie wiertła, które wydaje się bezpieczne, w rzeczywistości utrzymuje ostrze dokładnie w tej strefie, którą samo przed chwilą utwardziło. To zamknięte koło: im ostrożniej, tym twardsza powierzchnia i tym mniejsza szansa, że wiertło się w nią wgryzie.
Kontrola jest prosta i nie wymaga żadnego przyrządu. Patrzysz na to, co wychodzi z otworu. Gruba, ciągła spirala albo równomierny, zwijający się wiór oznacza, że wszystko idzie dobrze. Drobne łuski, iskry albo szary pył oznaczają, że szlifujesz wiertło o stal, a nie tniesz. W drugim przypadku każda sekunda dalszej pracy pogarsza sytuację.
Przy wiertarce stołowej to kwestia zdecydowanego ruchu dźwignią. Do otworu fi 8 mm w płaskowniku 10 mm potrzeba nacisku rzędu kilkunastu kilogramów i utrzymania go bez zwalniania aż do przejścia na wylot. Przy wiertarce ręcznej dochodzi jeszcze wymóg sztywności: element musi siedzieć w imadle, a maszyna być prowadzona uchwytem bocznym, bo inaczej przy zakleszczeniu wyrwie ci się z ręki.
Jedyny moment, w którym docisk trzeba zdjąć, przychodzi tuż przed przebiciem. Kiedy zostaje ostatni milimetr materiału, opór gwałtownie spada, wiertło wciąga się w otwór i albo się łamie, albo zahacza i obraca cały płaskownik. Wtedy zmniejszam nacisk o dwie trzecie i pozwalam narzędziu wyjść spokojnie.
Czym chłodzić i smarować przy wierceniu w nierdzewce?
Pastą do skrawania albo olejem z dodatkami EP, nakładanymi na czubek przed startem i uzupełnianymi co kilka milimetrów głębokości. Płyn ma tu trzy zadania naraz: zbiera ciepło z krawędzi, zmniejsza tarcie i wypłukuje wiór z rowków. Przy braku smarowania mikroskopijne cząstki stali przywierają do krawędzi natarcia, tworząc narost, który w kilkanaście sekund zmienia geometrię ostrza.
- Pasty do wiercenia i gwintowania w rodzaju Rocol RTD czy Weicon Bio-Cut. Konsystencja wosku, nakłada się pędzelkiem, nie spływa z pionowej powierzchni i nie rozbryzguje się. Słoiczek 500 g kosztuje 70-120 zł. To domyślny wybór przy pracy ręcznej i przy blachach ustawionych w pionie.
- Oleje do skrawania z dodatkami EP, czyli z siarką i chlorem, które pod wpływem temperatury tworzą warstewkę poślizgową. Puszka 500 ml to 35-60 zł. Sprawdzają się na wiertarce stołowej, gdzie olej trzyma się w zagłębieniu otworu.
- Emulsja chłodząco-smarująca, czyli woda z olejem emulgującym, podawana pompą w obiegu ciągłym. Świetnie odprowadza ciepło, ale wymaga maszyny przystosowanej do mokrej pracy, więc w warsztacie domowym pojawia się rzadko.
- Rozwiązanie awaryjne: zwykły smalec wieprzowy albo gęsty olej przekładniowy SAE 90. Smalec dzięki kwasom tłuszczowym znosi wysokie naciski zaskakująco dobrze i nieraz ratował mi wiertło na budowie, gdy skończył się preparat w sprayu.
Jednego środka nie używaj nigdy. WD-40 to lekki penetrator na bazie nafty, który odparowuje szybciej, niż zdąży zadziałać, i nie tworzy żadnej poduszki smarnej pod ciśnieniem. Wiertło polane sprayem penetrującym pracuje praktycznie na sucho, tyle że z ładnym zapachem i z fałszywym poczuciem, że coś się zrobiło.
Wiercenie na sucho jest dopuszczalne wyłącznie w cienkiej blasze do 1,5 mm, gdzie przejście trwa dwie sekundy i wiertło nie zdąży się nagrzać. Przy każdej grubości powyżej tej wartości smarowanie przestaje być opcją do rozważenia i staje się warunkiem, żeby narzędzie przetrwało otwór.
Jakie wiertło do stali nierdzewnej wybrać?
Kobaltowe HSS-Co5 albo HSS-Co8, ze szlifowanym ścinem 135 stopni, w cenie 18-28 zł za sztukę fi 8 mm. Dodatek 5 albo 8 procent kobaltu podnosi odporność cieplną krawędzi mniej więcej do 800 stopni, wobec 550-600 dla zwykłego HSS, i to te dwieście stopni zapasu decyduje o tym, czy wiertło przetrwa moment przegrzania. Zwykłe wiertła walcowane HSS-R i szlifowane HSS-G zostaw w skrzynce, bo w kwasówce nadają się co najwyżej do jednego otworu.
Wiertła z pełnego węglika spiekanego, oznaczane jako VHM albo HM, mają twardość powyżej 70 HRC i wchodzą tam, gdzie kobalt już nie daje rady, czyli w materiały od 45 HRC wzwyż. Kosztują 110-240 zł za sztukę fi 8 mm i są przy tym bardzo kruche, więc pracuje się nimi wyłącznie na sztywnej wiertarce kolumnowej. Wiercenie węglikiem z wolnej ręki kończy się złamaniem narzędzia przy pierwszym biciu osiowym.
Różnice między Co5 a Co8, sposób odróżnienia prawdziwego kobaltu od tytanowanej podróbki na półce oraz to, dlaczego kąt 135 stopni ma tu znaczenie większe niż w zwykłej stali, rozłożyłem osobno w tekście o tym, jak dobierać wiertła kobaltowe do metalu. Tutaj wystarczy zasada: kobalt do nierdzewki, węglik do hartowanej, nic tańszego nie ma sensu.
Punktak czy nakiełek – jak zacząć otwór?
Nakiełkiem, jeśli masz wiertarkę stołową, i delikatnym punktakiem automatycznym, jeśli pracujesz ręcznie. Nawyk przeniesiony ze stali czarnej, czyli mocne uderzenie ciężkim młotkiem w zwykły punktak, przy nierdzewce działa przeciwko tobie: pod wgłębieniem powstaje wtedy lokalna poduszka martenzytu, w którą wiertło ma potem wejść.
Nakiełek według DIN 333, typ A, o średnicy 2,5 albo 3,15 mm, jest krótki i sztywny, więc nie ugina się na boki i wycina czysty stożek prowadzący bez utwardzania powierzchni. To najlepsza praktyka warsztatowa i przy seriach otworów oszczędza więcej czasu, niż zabiera. Kosztuje 25-45 zł za sztukę i starcza na lata.
Punktak automatyczny z iglicą z węglika kosztuje 40-90 zł i pozwala regulować siłę uderzenia. Przy nierdzewce ustawia się go na minimum i robi jedno kliknięcie, wyłącznie po to, żeby czubek wiertła miał się o co zaczepić. Trzecim zabezpieczeniem jest sam szlif wiertła: końcówka split-point o kącie 135 stopni centruje się sama i nie wymaga głębokiego punktowania.
Jakie parametry do jakiego gatunku stali?
Gatunek materiału zmienia jednocześnie prędkość skrawania, rodzaj wiertła i chłodziwo, więc dobiera się je razem, nie osobno. Poniższe zestawienie obejmuje cztery grupy, z którymi styka się warsztat: dwie odmiany nierdzewki, stal ulepszaną cieplnie i stal hartowaną.
| Materiał | Twardość | Wiertło | Prędkość skrawania | Chłodziwo |
|---|---|---|---|---|
| Stal nierdzewna 304 (OH18N9) | 170-220 HB | HSS-Co5 lub Co8, 135 stopni | 12-15 m/min | olej do skrawania lub pasta |
| Stal kwasoodporna 316L | 200-240 HB | HSS-Co8 lub VHM z powłoką | 8-12 m/min | gęsta pasta skrawająca |
| Stal ulepszana 42CrMo4 (40HM) | 280-350 HB, czyli 30-38 HRC | HSS-Co5 lub VHM | 15-20 m/min | emulsja lub olej EP |
| Stal hartowana i łożyskowa 100Cr6 | 58-64 HRC | tylko VHM lub płytka HM | 4-8 m/min | olej mineralny albo na sucho z nadmuchem |
Wiersz ze stalą ulepszaną cieplnie bywa mylący. Materiał 42CrMo4 jest twardszy od nierdzewki, a mimo to tnie się go szybciej, ponieważ nie umacnia się przez zgniot i lepiej odprowadza ciepło. To dobra ilustracja tego, że w doborze parametrów decyduje zachowanie materiału pod ostrzem, a nie sama liczba na skali twardości.
Jak wywiercić otwór fi 8 mm w płaskowniku 316L?
Poniżej pełna kolejność dla otworu fi 8,0 mm w płaskowniku kwasoodpornym o grubości 10 mm, na wiertarce stołowej. Cała operacja zajmuje kilka minut razem z przygotowaniem i daje otwór bez owalności, bez gratu i bez utwardzonej obwódki.
- Wyznacz środek rysikiem z węglika albo suwmiarką traserską. Zrób jedno delikatne kliknięcie punktakiem automatycznym ustawionym na minimalną siłę, bez młotka.
- Zaciśnij płaskownik w imadle maszynowym przykręconym do stołu wiertarki. Trzymanie elementu w dłoniach kończy się poderwaniem materiału i złamanym wiertłem, a przy grubszej blasze także skaleczeniem.
- Nawierć stożek prowadzący nakiełkiem fi 3,15 mm na głębokość 2-3 mm, przy 900-1100 obrotach, z kroplą pasty na czubku.
- Ustaw obroty na 450 na minutę. Na wiertarce z przekładnią pasową oznacza to zwykle przełożenie o jeden stopień niżej niż przy stali czarnej tej samej średnicy.
- Włóż ostre wiertło kobaltowe fi 8,0 mm o kącie 135 stopni i nałóż pędzelkiem pastę na krawędzie tnące. Nie oszczędzaj jej, ma być widoczna warstwa.
- Opuść dźwignię zdecydowanym ruchem i wgnieć ostrze w materiał od pierwszego obrotu. Utrzymuj stały nacisk, kontrolując wiór: ma wychodzić grubą, ciągłą wstęgą.
- Co 3-4 mm głębokości podnieś wiertło na chwilę i dołóż pasty. Nie zatrzymuj przy tym obrotów, bo ponowny start w gorącym otworze to najczęstszy moment powstania zgniotu.
- Na ostatnim milimetrze zmniejsz nacisk i przejdź na wylot spokojnie. Wycofaj wiertło przy pracującym wrzecionie, wyłącz maszynę i usuń grat pogłębiaczem stożkowym 90 stopni.
Przy otworach powyżej fi 10 mm dokładam jeszcze jeden etap: wiercę najpierw otwór pilotujący fi 4-5 mm. Ścin poprzeczny w dużym wiertle nie tnie, tylko wygniata materiał, a w nierdzewce to wygniatanie samo w sobie tworzy warstwę utwardzoną. Otwór pilotujący usuwa ten problem, bo ścin przechodzi wtedy przez pustkę.
Co zrobić, gdy dno otworu zrobiło się szkliste?
Nie próbuj przepychać go kolejnym wiertłem HSS, bo stracisz jedno po drugim. Warstwa utwardzona ma grubość rzędu dziesiątych części milimetra, ale twardość 450-500 HB i zwykłe wiertło szybkotnące ślizga się po niej, dokładając kolejne naprężenia. Masz trzy wyjścia i wszystkie polegają na tym, żeby tę warstwę usunąć albo obejść.
Pierwsze i najprostsze: wiertło z pełnego węglika o tej samej średnicy, na sztywnej maszynie, przy obrotach obniżonych o połowę względem tabeli. Węglik ma twardość powyżej 70 HRC i przechodzi przez martenzyt, choć trzeba przy tym pilnować braku bicia, bo pęknie. Drugie: zeszlifowanie utwardzonej powierzchni małym frezem diamentowym albo trzpieniem z borazonu na szlifierce prostej typu Dremel, przy chłodzeniu wodą.
Trzecie wyjście, najmniej oczywiste, sprawdza się przy płytkich zgniotach: nawiercenie tego samego miejsca nakiełkiem o wyraźnie większej średnicy. Krótki, sztywny nakiełek naciska punktowo i zbiera cienką warstwę razem z utwardzonym dnem, odsłaniając zdrowy materiał pod spodem. Potem wracasz do zwykłego wiertła kobaltowego i normalnych parametrów.
Czym wiercić w stali hartowanej powyżej 60 HRC?
Wiertłami z płytką z węglika albo wcale, bo przy twardości 62-64 HRC, typowej dla stali łożyskowej 100Cr6, resorów i matryc, tradycyjne wiertła kręte ze stali szybkotnących nie mają czego ugryźć. Kobaltowe HSS-Co kończy się w praktyce na 35-38 HRC i kupowanie go do hartu to wyrzucenie 25 zł.
Najprostsza metoda warsztatowa to miejscowe odpuszczenie. Rozgrzewasz punkt wiercenia palnikiem tlenowo-acetylenowym albo na map-gazie do barwy wiśniowoczerwonej, czyli mniej więcej 750-800 stopni, i pozwalasz elementowi ostygnąć bardzo powoli, w popiele albo w suchym piasku. Stal traci hart i przechodzi zwykłym wiertłem kobaltowym. Metoda odpada wszędzie tam, gdzie element ma zachować twardość roboczą, na przykład w bieżni łożyska.
Pozostałe drogi wymagają osobnego sprzętu. Wiertła piórkowe z wlutowaną grubą płytką węglikową o ujemnym kącie natarcia tną przez mikroszlifowanie i zgniatanie, na wysokich obrotach i bez posuwu ręcznego. W warunkach przemysłowych otwory w hartowanej stali wypala się elektrodrążarką, która radzi sobie nawet z 70 HRC bez wprowadzania naprężeń. Małe otworki w cienkich elementach da się też wyszlifować trzpieniem diamentowym przy chłodzeniu wodnym.
Ile kosztuje wiercenie w stali nierdzewnej?
Samodzielnie od kilku groszy do kilku złotych za otwór, licząc zużycie wiertła i pasty. Wiertło kobaltowe fi 8 mm za 18-28 zł robi przy poprawnych parametrach kilkadziesiąt otworów w płaskowniku 10 mm, więc jednostkowy koszt osprzętu schodzi poniżej złotówki. Przy złych parametrach to samo wiertło kończy życie po jednym otworze i wtedy koszt jest dokładnie taki, jak cena narzędzia.
Usługa w zakładzie ślusarskim to zwykle 3-10 zł za otwór przy prostych elementach i średnicach do 12 mm, plus minimalna stawka za przyjęcie zlecenia, rzędu 50-100 zł. Ceny orientacyjne z 2026 roku, mocno zależne od regionu i od tego, czy element trzeba mocować specjalnie. Przy pojedynczym otworze w grubym elemencie hartowanym usługa bywa tańsza niż zakup wiertła VHM za 240 zł.
Do rachunku dochodzą jeszcze rzeczy, o których łatwo zapomnieć: pogłębiacz stożkowy do usuwania gratu za 30-70 zł, imadło maszynowe za 90-250 zł i okulary ochronne. Wiór z nierdzewki schodzi ostrą, sprężystą spiralą, która potrafi ciąć jak żyletka, więc rękawic przy wiertarce nie zakładam, ale wióry usuwam zawsze szczypcami, nigdy palcami.
Najczęstsze pytania o wiercenie w stali nierdzewnej
Dlaczego nowe wiertło stępiło się po wywierceniu jednego milimetra?
Prawie zawsze z powodu za wysokich obrotów przy zbyt słabym docisku. Krawędź nie wcina się wtedy pod materiał, tylko ślizga po powierzchni, tarcie nagrzewa stal, a ta twardnieje przez zgniot i jednocześnie odpuszcza czubek narzędzia. Sprawdź, czy z otworu wychodzi wiór, czy pył. Pył oznacza, że szlifujesz.
Czy wiertłem kobaltowym można wiercić w kwasówce na sucho?
Tylko w blasze do 1,5 mm, gdzie przejście trwa dwie sekundy. Przy grubszym materiale brak smarowania prowadzi do narostu na krawędzi natarcia i skraca życie narzędzia z kilkudziesięciu otworów do kilku. Sam dodatek kobaltu podnosi odporność cieplną do około 800 stopni, ale nie zastępuje pasty ani oleju.
Czy da się wywiercić otwór w nierdzewce zwykłą wkrętarką akumulatorową?
Do średnicy 5 mm i w blasze do 2 mm tak, o ile maszyna ma pierwszy bieg schodzący poniżej 600 obrotów i utrzymuje je pod obciążeniem. Przy fi 8 mm i grubszym materiale wkrętarka jest za szybka i za mało sztywna, a docisk trudno utrzymać równo. Wtedy wygrywa wiertarka stołowa albo ręczna z regulacją i uchwytem bocznym.
Czym różni się wiertło HSS-Co5 od HSS-Co8?
Zawartością kobaltu: 5 procent w stali M35 i 8 procent w M42. Wersja Co8 lepiej znosi wysoką temperaturę i ścieranie, więc sprawdza się przy ciągłej pracy w austenicie i w tytanie, ale jest przy tym bardziej krucha. Do domowego warsztatu i pojedynczych otworów Co5 wystarcza i rzadziej wybacza się mu złamanie.
Po czym poznać prawdziwe wiertło kobaltowe w sklepie?
Po matowym, złotawobrązowym albo bursztynowym odcieniu szlifowanego korpusu, który różni się od jaskrawej żółci powłok tytanowych i od czerni wierteł walcowanych. Na chwycie musi być trwałe oznaczenie HSS-Co, HSS-E albo M35. Brak takiego napisu przy cenie sugerującej kobalt oznacza zwykle powłokę udającą stop.
Czy trzeba chłodzić otwór wodą, skoro chodzi o temperaturę?
Woda odbiera ciepło, ale nie smaruje, więc nie zapobiega narostowi i przy nierdzewce daje gorsze efekty niż pasta. Do tego przy wiertarce sieciowej woda w miejscu pracy to ryzyko porażenia. Chłodziwem na bazie wody jest wyłącznie emulsja podawana w obiegu na maszynie do tego przystosowanej.
Wiercenie w stali nierdzewnej sprowadza się do jednego odwróconego odruchu: obroty w dół, docisk w górę, pasta na czubku. Wiertło kobaltowe fi 8 mm na 450 obrotach z mocnym posuwem przejdzie przez płaskownik 316L w pół minuty i posłuży jeszcze wiele razy, a to samo wiertło na 1500 obrotach z lekkim dociskiem skończy życie w cztery sekundy. Ile wierteł zeszło wam na kwasówce, zanim doszliście do tych parametrów? Piszcie w komentarzach.